Wyma Solutions
Acondicionamiento
Claves del equilibrio de línea para evitar cuellos de botella en centrales de hortalizas
Sincronizar la capacidad de los equipos y automatizar el control de flujo permite acercar el rendimiento real al teórico y reducir la dependencia de mano de obra
En las centrales hortofrutícolas, existe a menudo una brecha significativa entre la capacidad teórica de la maquinaria y el rendimiento real obtenido por turno. Para cerrar esta diferencia y proteger los márgenes operativos durante los picos de cosecha, Wyma destaca la importancia del equilibrio de línea: una disciplina de diseño que sincroniza capacidades, caudales de producto y asignación de personal desde la recepción hasta el envasado, evitando que una única estación limite el flujo global de la planta.
Dónde se originan los cuellos de botella
En las líneas de procesamiento de hortalizas destinadas a la exportación —especialmente en cultivos de raíz como zanahorias o patatas—, las restricciones suelen aparecer en los puntos de transición entre el trabajo manual y el mecánico, o cuando las capacidades de las máquinas no están bien dimensionadas:
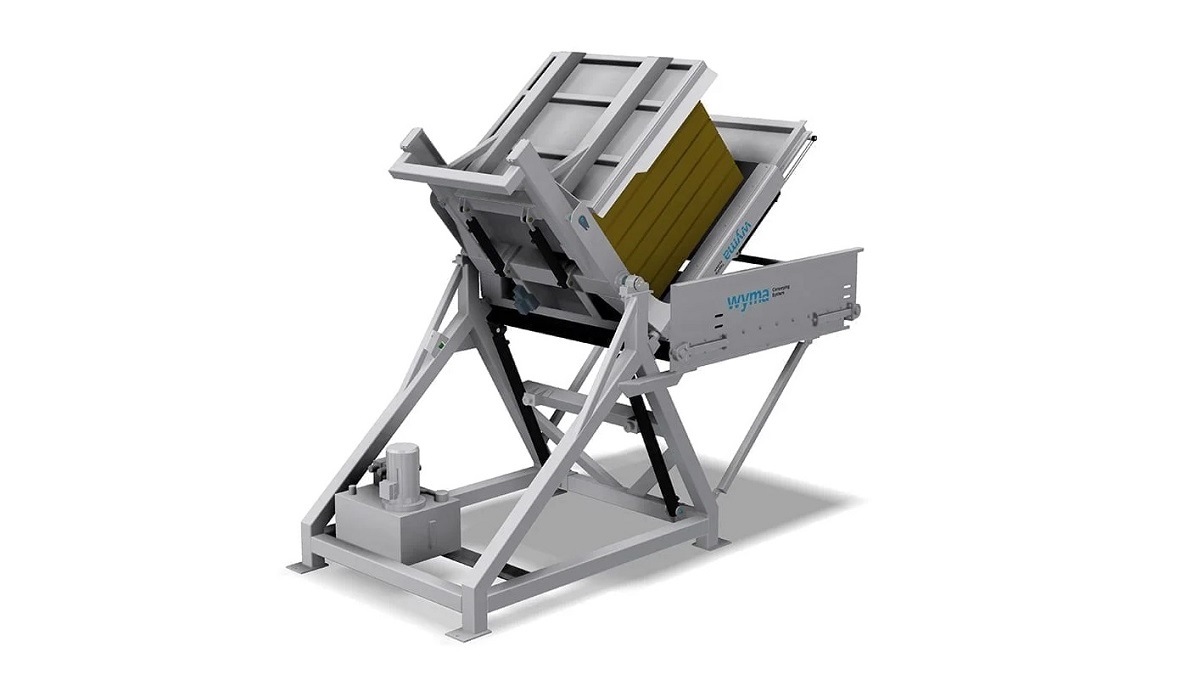
- Recepción y alimentación irregular: Si el volcado de contenedores suministra el producto en oleadas en lugar de hacerlo de forma continua, las máquinas posteriores reciben cargas desiguales. La falta de sistemas de amortiguación obliga a reajustar velocidades manualmente y genera tiempos muertos entre descargas.
- Inspección y clasificación manual: Estas estaciones concentran el mayor volumen de personal y su ritmo fluctúa debido a la fatiga y la duración de los turnos. Si las etapas previas de lavado y pulido superan la capacidad de revisión del equipo humano, el producto se acumula o avanza sin el control de calidad necesario para exportación.
- Limitaciones en el envasado: Ampliar la capacidad de lavado o calibrado sin reforzar proporcionalmente las estaciones de llenado y salida provoca retenciones al final de la línea.
Adaptación de equipos y automatización del flujo
Para equilibrar una instalación de forma proactiva, el principio técnico establece que cada máquina debe configurarse para asumir, como mínimo, el rendimiento objetivo de toda la operación. La combinación de maquinaria dimensionada a medida con sistemas de automatización permite eliminar la variabilidad operativa y reducir el número de operarios necesarios por turno:
- Almacenamiento intermedio controlado por sensores: Equipos como las tolvas húmedas (Wet Hopper) o las tolvas Evenflow transforman una alimentación irregular en un caudal constante. Mediante sensores y cintas transportadoras de posicionamiento bajo demanda, el sistema acumula producto cuando hay exceso de entrada y lo libera progresivamente si el flujo disminuye.
- Recorte y clasificación óptica automatizada: Tecnologías como la recortadora óptica Vege-Trimmer (para eliminar follaje, coronas y rabos de forma continua) y las clasificadoras ópticas de calidad sustituyen tareas manuales repetitivas, manteniendo un estándar homogéneo sin sufrir ralentizaciones por fatiga.
- Evaluación en tres pasos: Para diagnosticar una línea existente, los especialistas recomiendan mapear el rendimiento real frente al nominal durante un turno completo, localizar los puntos de acumulación o espera de producto y aplicar soluciones específicas de amortiguación, ampliación de capacidad o automatización en el punto exacto de restricción.
Fuente: Wyma Solutions
Noticias de Wyma Solutions

Innovación tecnológica de Wyma hacia la sostenibilidad industrial
Wyma Solutions